


Діагностика та стратегія технічного обслуговування обладнання для обробки з ЧПУ
Ця стаття головним чином представляє методи діагностики та ремонту несправностей обробного обладнання з ЧПК, такого як вертикальні свердлильні центри, токарні верстати з ЧПУ та фрезерні верстати з ЧПК. Ці несправності зазвичай зустрічаються в повсякденному виробництві, включаючи механічні та електричні аспекти. Ця стаття надає цілеспрямоване пояснення різних методів діагностики несправностей і технічного обслуговування в простій і стислій формі, чому варто повчитися колегам з технічного обслуговування ЧПК.
резюме
Обладнання для обробки з ЧПУ в основному включає вертикальні свердлильні центри, токарні верстати з ЧПУ, фрезерні верстати з ЧПУ, а також верстати для штампування та різання з ЧПУ. Принцип роботи цього типу обладнання базується на програмі обробки деталей та інструкціях з експлуатації, сформульованих відповідно до виробничого процесу, які обробляються та обробляються пристроєм числового керування (ЧПУ) за допомогою відповідних цифрових логічних операцій. Після цього виводяться інструкції управління процесом один на один для управління узгодженою дією різних рухомих частин обладнання та технологічних частин, які відповідають вимогам. Цей тип обладнання має характеристики високої точності, надійної роботи системи та точних вихідних інструкцій, але його важко діагностувати та ремонтувати після виникнення несправності. Ця стаття в основному підсумовує діагностику несправностей і методи ремонту кількох верстатів з ЧПК у щоденному робочому процесі нашого підрозділу, надаючи ідеї для колег з ремонту обладнання щодо усунення подібних несправностей.
Діагностика та ремонт вертикально-свердлильного центру
Вертикально-свердлильний і нарізний центр в основному виконує свердління, нарізання різьби та просте плоске фрезерування заготовок. Зазвичай він складається зі шпинделя, робочого столу, який може рухатися в напрямках X і Y (у деяких місцях його називають столом із поперечними салазками), інструментального магазину та осі А. Явище несправності інструментального магазину дуже поширене. Нижче описано методи діагностики та ремонту несправностей інструментального магазину.
(1) Явище несправності. Вертикальний свердлильний центр моделі TC500 не може виконувати інструкції по зміні інструменту під час процесу обробки. В автоматичному режимі, коли програма виконує зміну інструменту, інструментальний магазин не рухається, система не подає сигнал, і дія зміни інструменту не виконується в ручному режимі.
(2) Діагностика та аналіз несправностей. Відповідно до діагностики принципу роботи вертикального обробного центру, після аналізу, вважається, що основними причинами цього явища несправності є: ① втрата сигналу визначення положення інструменту. ② Сигнал зміни інструменту неправильний. ③ Відповідна точка координат осі Z відсутня. ④ Система не виявила переміщення шпинделя (напрямок Z) у положенні точки зміни інструменту. ⑤ Неправильна відстань між нижньою торцевою поверхнею шпинделя та верстаком. ⑥ Двигун магазину не активовано.
(3) Усунення несправностей і ремонт. Стосовно ① відкриття драбинової діаграми системи (див. Малюнок 1 і Малюнок 2) і використання металевої пластини для визначення перемикача визначення положення інструменту, було виявлено, що сигнал перемикача виявлення узгоджувався з дією програмного контакту X9.6 у сходова схема. Таким чином, несправність ① була виключена; Щодо ②, після запису команди зміни інструменту в ручному режимі (MDI) було виявлено, що реле зміни інструменту функціонує нормально, а частотний вихід перетворювача частоти зміни інструменту доступний. Таким чином, несправність ② була усунена; Щоб скинути контрольну точку координат осі Z для ③, тобто, коли за допомогою маховичка переміщується вісь Z до значення механічної координати Z=130, змініть значення, що відповідає APC (Z) у параметрі 1815 до "0", потім вимкніть машину та перезапустіть її. Змініть значення, що відповідає APC (Z), на «1», і навіть після того, як машину буде вимкнено та перезапущено, інструментальний магазин все одно не виконає команду зміни інструменту. Таким чином, усунення несправностей ③; Відкрийте діаграму системної драбини, щоб перевірити, чи сигнал положення точки зміни інструменту нормальний, тому усуньте несправність ④; При регулюванні відстані між нижнім торцем шпинделя та верстаком за допомогою маховичка та вимірюванні лінійної відстані між нижнім торцем шпинделя та верстаком лінійкою до 540мм, " Положення 0" системного параметра K 15 змінено на 1. Навіть коли верстат вимкнено та перезапущено, інструментальний магазин все ще не виконує команду зміни інструменту. Навіть коли відстань встановлено на 535 мм, 530 мм і 520 мм, це все одно не працює. Таким чином, усунення несправностей ⑤; Що стосується демонтажу та ретельного огляду двигуна для інструментального магазину ⑥, було виявлено, що всі лінії живлення двигуна були відключені на клемах через старіння. Відключені лінії електроживлення були знову підключені, і інструментальний магазин міг нормально замінити інструмент під час пробної експлуатації.
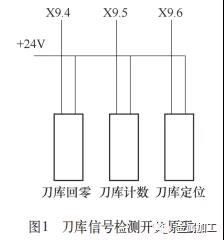
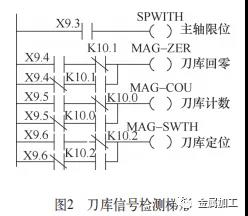 Після дослідження було виявлено, що несправність була спричинена тим, що шнур живлення застряг і відірвався обертовою ріжучою головкою під час процесу зміни інструменту в інструментальному магазині. Тому після підключення шнура живлення міцно закріпіть його, щоб подібне явище більше не повторилося.
Діагностика та ремонт несправностей токарних верстатів з ЧПУ
Токарні верстати з ЧПК, як правило, складаються з робочих столів, шпинделів та інших робочих вузлів, що рухаються в напрямку X та Z, головним чином для виконання таких завдань, як точіння та розточування заготовок. Існує багато типів несправностей, включаючи електричне керування шпинделем і електротримачі інструментів. Нижче буде описано типову діагностику та ремонт несправностей електричної системи.
(1) Явище несправності. Токарний верстат з ЧПК із похилою напрямною, модель HTC2050i, зазнав раптової несправності під час процесу обробки, і повідомлення тривоги системи ЧПК було таким: NO.2121 спрацював перемикач керування потужністю гідравлічного двигуна; NO.2123 гідравлічний двигун не запущено; NO.2130 тиск патрона низький. Після перевірки спрацював однофазний автоматичний вимикач постійного струму 24 В в електричній шафі управління. Якщо спрацював автоматичний вимикач примусово замкнути, пристрій ЧПК вимкнеться, а світловий індикатор живлення на платі живлення постійного струму буде блимати.
(2) Діагностика та аналіз несправностей. На основі інформації про системну тривогу та аналізу принципу роботи обладнання вважається, що основними причинами цього явища несправності є: ① Несправний двигун гідравлічної станції. ② Несправне реле тиску для визначення тиску гідравлічного патрона. Джерело живлення 24 В постійного струму на платі реле має коротке замикання.
(3) Усунення несправностей і ремонт. Що стосується перевірки двигуна гідравлічної станції, схема гідравлічної системи показана на малюнку 3.
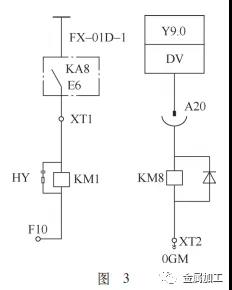
За допомогою мегомметра для перевірки двигуна гідравлічної станції результати були нормальними. Двигун був безпосередньо підключений до нижнього кінця перемикача живлення керування, і після закриття гідравлічний двигун міг нормально запускатися. Таким чином, несправність ① була усунена; Що стосується перевірки реле тиску гідравлічного патрона SP3, схема керування патроном показана на малюнку 4. Після вимірювання сигнал реле тиску нормальний. Лінія живлення реле тиску відключена над реле. Після ввімкнення машини зазначена вище інформація про тривогу все ще існує. Таким чином, несправність ② виключена; Що стосується ③, спочатку перевірте ланцюги на обох кінцях автоматичного вимикача, виміряйте його керуючу напругу, і після перевірки верхній ланцюг є нормальним, тоді як нижній +24 джерело живлення замикається на землю. Перевіривши з’єднання між нижнім кінцем і платою реле, скористайтеся мультиметром, щоб перевірити стан кожного +24В джерела живлення на платі реле, і буде виявлено, що всі ланцюги замикаються на землю. Оскільки всі граничні та вимірювальні сигнали є+24 джерелами живлення В, а на автоматичному вимикачі є контакти гідравлічного моніторингу, спочатку перевірте, чи контакти гідравлічного контролю в нормі.
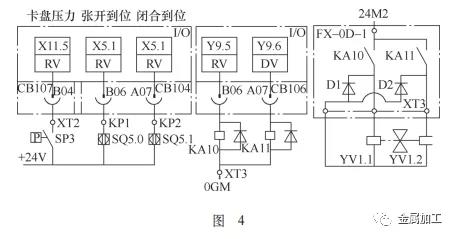
Від’єднайте інший кінець кожної клеми, підключеної до джерела живлення +24V, від плати реле та за допомогою мультиметра перевірте по черзі. Було виявлено, що клема XT3 була закорочена на землю, що спричинило коротке замикання кожного +24джерела живлення В на землю (оскільки всі +2 4джерела живлення з’єднані разом на платі реле, будь-яке коротке замикання на землю в з’єднувальній лінії спричинить коротке замикання на землю в усіх джерелах живлення +24V). Після перевірки було виявлено, що клема XT3 є сигнальною лінією виявлення розширення пристрою конвеєра стружки. Відкривши захисну кришку, було виявлено, що сигнальний дріт був переплутаний з колесом розширення, яке оберталося разом із двигуном видалення стружки та тягнуло за сигнальний дріт нарізно. Від’єднаний сигнальний дріт і джерело живлення 24 В були замкнені на землю через ліжко, що призвело до вищезгаданої несправності. Після відновлення пошкодженої сигнальної лінії несправність була усунена, і верстат працював нормально. Міцно закріпіть сигнальну лінію, щоб запобігти повторенню подібних явищ.
Діагностика та ремонт фрезерних верстатів з ЧПК
Фрезерні верстати з ЧПК зазвичай складаються з верстаків, шпинделів та інших робочих вузлів, які рухаються в напрямках X і Y. В основному вони виконують такі завдання, як фрезерування отворів, канавок і канавок на заготовках. Існує багато типів несправностей, включаючи електричне керування та механічні. Нижче ми пояснимо діагностику та усунення типової електричної несправності, яка не може повернутися до робочої нульової точки.
(1) Явище несправності. Фрезерний верстат з ЧПК, модель CK7136, керується системою ЧПК Shandong Kandi (KND). Під час запуску та використання процесу повернення до нуля напрямки X, Y та Z не можуть повернутися до нуля, а сигнали системи: +X, +Y, +Z перевищують діапазон.
(2) Діагностика та аналіз несправностей. На основі інформації про системну тривогу та аналізу принципу роботи обладнання вважається, що основними причинами цього явища несправності є: ① Відмова кінцевого вимикача в усіх напрямках. ② Помилка виникає в ланцюзі обмеження в усіх напрямках. ③ Системні параметри змінилися.
(3) Усунення несправностей і ремонт. Що стосується виявлення увімкнення/вимкнення кінцевих вимикачів у різних напрямках, було виявлено, що кінцеві вимикачі напрямків X і Y були нормальними, і не було сигналу для механізму виявлення уповільнення кінцевого вимикача напрямку Z. Під час перевірки було виявлено, що механізм уповільнення кінцевого вимикача напрямку Z не може бути ефективно закритий або відпущений. Після заміни кінцевого вимикача напрямку Z натисніть кнопку «Діагностика» на пристрої ЧПУ, щоб увійти в діагностичний інтерфейс, вручну рухайтеся в усіх напрямках і перевіряйте параметри X000, X001 і X002, що відповідає напрямкам X, Y та Z відповідно. Перевірте, чи є якісь зміни в перших чотирьох двійкових цифрах кожного відповідного числа зліва направо. Було виявлено, що лише напрямок Z може ефективно реагувати, а кінцеві перемикачі напрямків X і Y є нормальними, але все ще не можуть повернутися до нуля. Тому усуньте несправність ①; Що стосується перевірки ланцюга від кінцевих вимикачів X і Y до системи ЧПУ, було виявлено, що ланцюг застарів через тривале використання та занурення в масляну рідину для різання, що спричинило відшаровування ізоляційної оболонки ланцюгів X і Y. Крім того, контури X і Y були закріплені разом і переміщалися разом із верстаком, що призвело до короткого замикання між контуром і корпусом обладнання. Після обробки ланцюгів X і Y система ЧПК продіагностувала їх і виявила, що всі ланцюги X, Y і Z були нормальними, але він все ще не може повернутися до нуля, тому усуньте несправність ②; Що стосується клавіші «Параметр» на пристрої ЧПК (ЧПК) у пункті 3, увійдіть в інтерфейс параметрів і знайдіть параметр «0015». Наступна підказка: POD GB4S FXC0 FXCS... ZRSZ ZRSY ZRSX Перевірте, чи його параметр має значення "01000111". Цей параметр є значенням налаштування нульової точки в напрямках X, Y та Z, і виявлено, що він дорівнює «01000001», що, очевидно, є неправильним і потребує коригування.
Спосіб налаштування наступний: натисніть кнопку «Налаштування» на пристрої ЧПК, щоб увійти в область налаштування параметрів, перемістіть курсор вниз до положення «Перемикач параметрів», натисніть стрілку «Вправо» на клавіатурі пристрою ЧПК, щоб увімкнути «Перемикач параметрів», потім натисніть кнопку «Параметри», щоб увійти в інтерфейс налаштування параметрів, перемістіть курсор до параметра 0015, змініть метод входу на статус «Ввести» та введіть «01000111» у вікні числового налаштування нижче, натисніть кнопку «Enter» на панелі пристрою ЧПК, потім вимкніть перемикач параметрів, скиньте інформацію про тривогу, вимкніть живлення обладнання, перезапустіть верстат для виконання різних напрямків повернення на нуль, верстат працює нормально, і помилка вирішено.
Цей тип несправності є типовою несправністю, яка виникає як в апаратному забезпеченні кінцевого вимикача, так і втраті нульових параметрів системи. Виникнення цієї несправності пов’язане зі старінням ізолювальної оболонки граничного контуру, що викликає коротке замикання під час процесу повернення до нуля, що призводить до втрати нульових параметрів системи та виникнення вищезазначеної несправності. Після виникнення таких несправностей спочатку слід усунути несправності апаратного забезпечення, а потім усунути несправності програмного забезпечення, пов’язані з параметрами системи.
епілог
Підводячи підсумок, можна сказати, що обробне обладнання з ЧПК — це пристрій, який поєднує оцифровку, інтелект і спеціалізацію. Його діагностика несправностей і технічне обслуговування є відносно складними. Таким чином, вимагаючи від персоналу з обслуговування несправностей відповідних теоретичних знань, вони також повинні мати багатий практичний досвід. Це вимагає чіткого розуміння структури та робочих функцій кожного обладнання для обробки з ЧПК, а також уміння аналізувати та оцінювати помилки відповідно до принципів роботи обладнання для обробки з ЧПК при вирішенні проблем з несправностями. Лише тоді можна проводити цілеспрямоване усунення несправностей, ефективно вирішуючи проблему несправності та досягаючи ефекту висновків від одного прикладу до іншого.


