


Що ви знаєте про бурильні машини та свердловини?
Як найпоширеніший інструмент для обробки отворів, свердла широко використовуються в машинобудуванні, особливо для обробки отворів в охолоджуючих пристроях, трубних плитах енергетичного обладнання та парогенераторів. Їх застосування особливо широке і важливе.
1, Характеристики буріння
Свердло зазвичай має дві основні ріжучі кромки, і під час обробки свердло виконує різання, обертаючись. Передній кут свердла збільшується від центральної осі до зовнішнього краю, а швидкість різання свердла збільшується в міру наближення до зовнішнього кола. Швидкість різання до центру зменшується, і швидкість різання в центрі обертання свердла дорівнює нулю. Бічна кромка свердла розташована поблизу центральної осі обертання, з більшим переднім кутом і відсутністю простору для стружки. Швидкість різання низька, що призводить до значного осьового опору. Якщо ріжуча кромка поперечного леза відшліфована за типом A або C згідно з DIN1414, а ріжуча кромка поблизу центральної осі має позитивний передній кут, це може зменшити опір різанню та значно покращити ефективність різання.
Відповідно до різних форм, матеріалів, структур і функцій заготовок, свердла можна розділити на багато типів, наприклад, свердла зі швидкорізальної сталі (свердла зі смаженим тістом, групові свердла, плоскі свердла), інтегральні твердосплавні свердла, свердла зі змінними дрібними отворами , свердла для глибоких отворів, гніздові свердла та свердла зі змінною головкою.
2, розбиття та видалення стружки
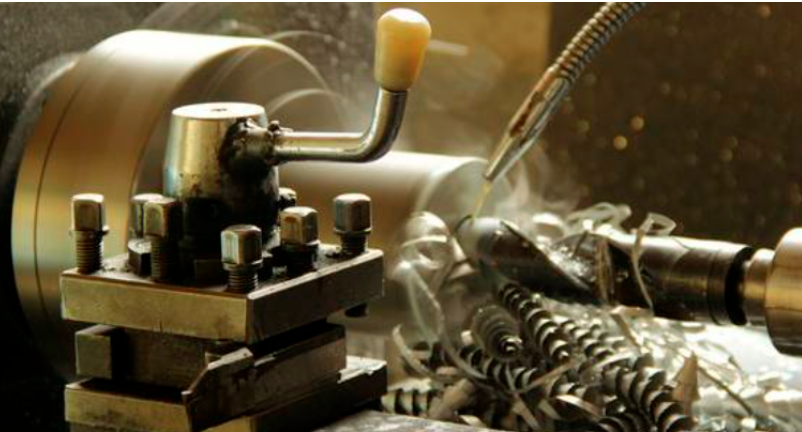
Нарізка свердла проводиться у вузькі отвори, а стружка повинна відводитися через ріжучу канавку свердла. Таким чином, форма стружки має значний вплив на продуктивність різання свердла. Загальні форми чіпів включають стружки, трубчасті, голчасті, конічні спіральні, стрічкові, віялоподібні, порошкові тощо.
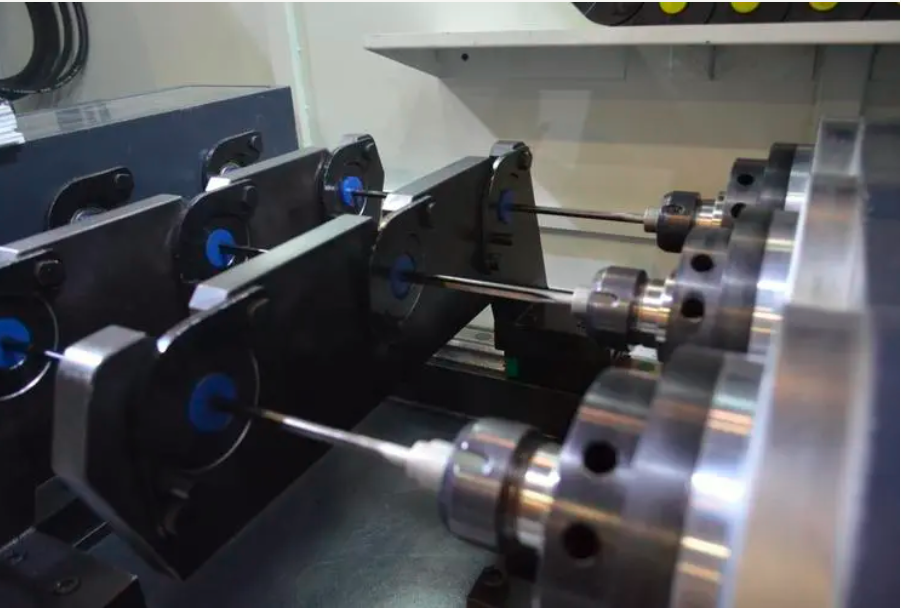
Ключ до обробки свердління – контроль стружки
Якщо форма чіпа не підходить, виникнуть такі проблеми:
① Дрібна стружка блокує канавку ріжучої кромки, впливаючи на точність свердління, зменшуючи термін служби свердла та навіть спричиняючи його поломку (наприклад, порошкоподібна стружка, віялоподібна стружка тощо);
② Довга стружка заплутує свердло, ускладнюючи роботу, спричиняючи поломку свердла або перешкоджаючи надходженню ріжучої рідини в отвір (наприклад, спіральна стружка, смужка тощо).
Як вирішити проблему невідповідної форми чіпа:
① Такі методи, як збільшення швидкості подачі, періодична подача, шліфування бокової кромки та встановлення стружколомів, можна використовувати окремо або в поєднанні для покращення ефективності руйнування та видалення стружки та усунення проблем, спричинених стружкою.
② Для свердління отворів можна використовувати професійні стружколомні дрилі. Наприклад, додавання розробленого стружколомного леза до канавки свердла дозволить подрібнити стружку на сміття, яке легше видалити. Сміття плавно розвантажується вздовж траншеї без будь-яких заторів усередині траншеї. Таким чином, нове стружколомне свердло забезпечує набагато більш плавний ефект різання, ніж традиційні свердла.
У той же час короткі та фрагментовані залізні стружки полегшують надходження охолоджуючої рідини до наконечника свердла, ще більше покращуючи ефект розсіювання тепла та продуктивність різання під час процесу обробки. І оскільки нещодавно додана ріжуча кромка зі стружкою пронизує всю канавку свердла, воно все ще може зберігати свою форму та функції після кількох циклів шліфування. Крім перерахованих вище функціональних удосконалень, варто відзначити, що така конструкція підвищує жорсткість корпусу свердла і значно збільшує кількість свердлінь перед одноразовим шліфуванням.
3, точність буріння
Точність отвору в основному складається з таких факторів, як розмір отвору, точність позиціонування, співвісність, округлість, шорсткість поверхні та задирки.
Фактори, що впливають на точність обробленого отвору при обробці свердлінням:
① Точність затискання та умови різання свердла, такі як тримач інструменту, швидкість різання, швидкість подачі, ріжуча рідина тощо;
② Розмір і форма свердла, наприклад довжина свердла, форма леза, форма серцевини свердла тощо;
③ Форма заготовки, наприклад, бокова форма отвору, форма отвору, товщина та стан затиску.
Прецизійний свердлильний верстат, будь ласка, звертайтесь: 15910974236
1. Розширювальні отвори
Розширення отворів спричинене коливанням свердла під час обробки. Поворот різцетримача значно впливає на отвір і точність позиціонування отвору. Тому при сильному зносі патрона необхідно своєчасно замінити його на новий. При свердлінні невеликих отворів важко виміряти і відрегулювати поворот, тому найкраще використовувати свердло невеликого діаметру з грубою ручкою з хорошою співвісністю між лезом і рукояткою. При використанні заточувального свердла для обробки причиною зниження точності отвору часто є асиметрична форма за ним. Контроль різниці висоти ріжучої кромки може ефективно пригнічувати розширення отвору.
2. Округлість отвору
Завдяки вібрації свердла форма просвердленого отвору стає багатокутною, а на стінці отвору є подвійні лінії, схожі на візерунки. Поширені багатокутні отвори - це переважно трикутники або п'ятикутники. Причиною утворення трикутних отворів є те, що свердло під час свердління має два центри обертання, які вібрують з частотою 600 інтервалів. Основною причиною вібрації є незбалансований опір різанню. Коли свердло обертається на один оберт, через погану округлість обробленого отвору опір дисбалансується під час другого циклу різання. Попередня вібрація повторюється, але фаза вібрації має певне відхилення, що призводить до появи подвійних ліній на стінці отвору. Коли глибина свердління досягає певного рівня, тертя між кромкою свердла і стінкою отвору збільшується, вібрація слабшає, евольвента зникає, а округлість покращується. Цей тип отвору виглядає воронкоподібним, якщо дивитися з поздовжнього поперечного перерізу. З цієї ж причини під час різання можуть з’явитися п’ятикутні та семикутні отвори. Щоб усунути це явище, на додаток до контрольних факторів, таких як вібрація патрона, різниця у висоті ріжучої кромки, асиметрія форми спини та леза, слід застосувати такі заходи, як підвищення жорсткості свердла, збільшення швидкості подачі на оберт, зменшення заднього кута та шліфування бічної кромки. також приймати.
3. Свердління на похилих і криволінійних поверхнях
Коли поверхня різання або свердління свердла нахилена, вигнута або ступінчаста, точність позиціонування низька. Завдяки радіальному односторонньому нарізанню свердла в цей час зменшується ресурс інструменту.
Щоб підвищити точність позиціонування, можна вжити таких заходів:
1. Спочатку просвердліть центральний отвір;
2. Використовуйте торцеву фрезу для фрезерування гнізда отвору;
3. Вибирайте свердла з хорошим проникненням і жорсткістю;
4. Зменшіть швидкість подачі.
4. Лікування задирки
Під час свердління можуть з'являтися задирки на вході і виході з отвору, особливо при обробці матеріалів і тонких пластин з високою в'язкістю. Причина полягає в тому, що коли свердло збирається просвердлити наскрізь, матеріал, що обробляється, піддається пластичній деформації. При цьому трикутна частина, яка повинна була бути зрізана кромкою біля зовнішньої кромки свердла, деформується і вигинається назовні під дією осьової сили різання, а далі скручується під дією зовнішньої кромки фаски і кромки кромки. поверхні свердла, утворюючи завитки або задирки.
4, Умови обробки для буріння
Загальний каталог продукції свердла містить «Довідкову таблицю основних параметрів різання», складену відповідно до матеріалів обробки. Користувачі можуть звернутися до наданих параметрів різання, щоб вибрати умови різання для обробки свердлінням. Доречність вибору умов різання слід визначити шляхом пробного різання на основі таких факторів, як точність обробки, ефективність обробки та термін служби свердла.
1. Термін служби свердла та ефективність обробки
За умови відповідності технічним вимогам заготовки, що обробляється, належне використання свердла має бути комплексно виміряно на основі терміну служби свердла та ефективності обробки. Індекс оцінки терміну служби свердла може вибрати відстань різання; Індексом оцінки ефективності обробки можна вибрати швидкість подачі. Для свердл із швидкорізальної сталі на термін служби свердла значною мірою впливає швидкість обертання, а швидкість подачі на оберт – менша. Таким чином, збільшення швидкості подачі на оберт може підвищити ефективність обробки, забезпечуючи довший термін служби свердла. Однак слід зазначити, що якщо швидкість подачі на оберт занадто велика, стружка потовщуватиметься, спричиняючи труднощі з руйнуванням стружки. Отже, необхідно визначити діапазон швидкості подачі на оберт, який може плавно розламувати стружку шляхом пробного різання. Свердла з твердого сплаву мають значну фаску в негативному напрямку ріжучої кромки, а додатковий діапазон швидкості подачі на оберт менший, ніж у свердел із швидкорізальної сталі. Якщо швидкість подачі на оберт перевищує цей діапазон під час обробки, це зменшить термін служби свердла. Завдяки вищій термостійкості свердел із твердого сплаву порівняно зі свердлами зі швидкорізальної сталі вплив швидкості обертання на термін служби свердла мінімальний. Таким чином, збільшення швидкості обертання може бути використано для підвищення ефективності обробки твердосплавних свердел, одночасно забезпечуючи термін служби свердла.
2. Розумне використання СОЖ
Нарізка свердла здійснюється у вузьких отворах, тому тип і спосіб впорскування ріжучої рідини мають значний вплив на термін служби свердла і точність обробки отворів. Рідини для різання можна розділити на дві категорії: водорозчинні та нерозчинні у воді. Нерозчинні у воді ріжучі рідини мають хороші змащувальні властивості, стійкість до змочування та адгезії, а також мають антикорозійні властивості. Водорозчинна ріжуча рідина має хороші охолоджувальні властивості, не димить і не горить. З міркувань захисту навколишнього середовища останніми роками широко використовуються водорозчинні рідини для різання. Однак, якщо коефіцієнт розведення водорозчинної ріжучої рідини є неправильним або ріжуча рідина погіршується, це значно скоротить термін служби інструменту, тому під час використання слід бути уважним. Незалежно від того, водорозчинна чи неводорозчинна рідина для різання, необхідно забезпечити, щоб рідина для різання повністю досягла точки різання під час використання. У той же час необхідно суворо контролювати витрату, тиск, кількість сопел і спосіб охолодження (внутрішнє або зовнішнє охолодження) СОЖ.
5, Повторне заточування свердел
Дискримінація переточування свердла
Критерії розрізнення для повторного заточування свердел:
1. Ступінь зносу ріжучої кромки, горизонтальної кромки та кромки з краями;
2. Точність розмірів і шорсткість поверхні обробленого отвору;
3. Колір і форма чіпсів;
4. Опір різанню (непрямі значення, такі як струм шпинделя, шум, вібрація тощо);
5. Обсяг обробки тощо.
У реальному використанні точні та зручні критерії розрізнення слід визначати з наведених вище показників на основі конкретних обставин. Використовуючи знос як критерій розрізнення, слід визначити найбільш економічний і оптимальний період перемелювання. Через те, що основними шліфувальними частинами є тильна частина головки та поперечний край, якщо свердло зношується занадто сильно, лезо зношується більше та обсяг шліфування є великим, кількість повторних шліфувань зменшується (загальний обсяг обслуговування термін служби інструменту=термін служби інструменту після повторного шліфування) × Кількість повторних шліфувань фактично скоротить загальний термін служби свердла; Використовуючи точність розмірів обробленого отвору як стандарт розрізнення, слід використовувати стовпчасті або граничні калібри, щоб перевірити ступінь різання та розширення, непрямість тощо отвору. Після перевищення контрольного значення його слід негайно заточити повторно; При використанні опору різанню як критерію розрізнення можна використовувати такі методи, як автоматичне відключення відразу після перевищення встановленого граничного значення (наприклад, струм шпинделя); Під час використання керування обмеженнями кількості обробки необхідно всебічно розглянути вищевказаний вміст дискримінації та встановити стандарти дискримінації.
Спосіб заточування свердел
При повторному шліфуванні свердла найкраще використовувати спеціалізований станок для заточування свердла або універсальний верстат для заточування інструменту, що дуже важливо для забезпечення довговічності та точності обробки свердла. Якщо початкова форма свердління в хорошому стані, її можна змінити відповідно до оригінальної форми свердління; Якщо в початковій формі свердла є дефекти, наступну форму можна покращити відповідно до мети використання, а бічний край можна відшліфувати.
При шліфуванні слід звернути увагу на наступні моменти:
1. Запобігайте перегріву та уникайте зниження твердості свердла;
2. Будь-які пошкодження на свердлі, особливо на краях леза, повинні бути повністю видалені;
3. Схема свердління повинна бути симетричною;
4. Під час шліфування леза будьте обережні, щоб не пошкодити край леза та видаліть усі задирки після шліфування;
5. Для твердосплавних свердел форма шліфування має значний вплив на продуктивність свердла. Форма свердла на заводі є найкращою формою свердла, отриманою в результаті наукового проектування та багаторазових випробувань. Тому під час повторного шліфування початкова форма леза, як правило, повинна зберігатися.


