


Скільки поширених методів обробки поверхні ви знаєте?
Поверхнева обробка — це метод штучного формування поверхневого шару на поверхні матеріалу підкладки, який має відмінні від підкладки механічні, фізичні та хімічні властивості. Метою обробки поверхні є задоволення вимог стійкості до корозії, зносостійкості, декоративності або інших спеціальних функцій продукту. Сьогодні ми поділимося деякими поширеними методами обробки поверхні та побачимо, скільки ви знаєте~
1, Полірування
Полірування – це процес використання механічних, хімічних або електрохімічних сил для зменшення шорсткості поверхні заготовки з метою отримання яскравої та рівної поверхні. Це процес модифікації поверхні заготовки за допомогою інструментів для полірування та абразивних частинок або інших полірувальних засобів. Полірування не може покращити розмірну або геометричну точність заготовки, а скоріше спрямоване на отримання гладкої поверхні або дзеркального блиску, іноді також використовується для усунення блиску (вимирання). Як полірувальний інструмент зазвичай використовують полірувальні круги. Полірувальні круги, як правило, виготовляються шляхом укладання кількох шарів полотна, повсті або шкіри з металевими круглими пластинами, закріпленими з обох боків. Обід колеса покритий полірувальним засобом, рівномірно змішаним з мікроабразивом і мастилом. Під час полірування високошвидкісне обертове полірувальне колесо (з окружною швидкістю понад 2 0 метрів/секунду) тисне на заготовку, змушуючи абразив котитися та злегка різати поверхню заготовки, отримуючи таким чином яскрава обробна поверхня. Шорсткість поверхні зазвичай може досягати Ra0.63-0.01 мікрометрів; Використовуючи нежирні матові полірувальні засоби, яскраву поверхню можна матувати для покращення зовнішнього вигляду. Для різних процесів полірування: грубе полірування (основний процес полірування), проміжне полірування (процес точної обробки) і точне полірування (процес полірування), вибір відповідних полірувальних кругів може досягти найкращого ефекту полірування та підвищити ефективність полірування.
2, Піскоструминна обробка
Процес очищення та шорсткості поверхні основи за допомогою впливу високошвидкісного потоку піску. Використовуючи стиснене повітря як джерело енергії, високошвидкісний струменевий промінь формується для розпилення матеріалів (піску з мідної руди, кварцового піску, алмазного піску, залізного піску, хайнанського піску) на високій швидкості на поверхню заготовки, що підлягає обробці, викликаючи зміни у зовнішньому вигляді або формі зовнішньої поверхні заготовки. Завдяки впливу абразивів на поверхню заготовки та різання, поверхня заготовки набуває певного ступеня чистоти та різної шорсткості, покращуючи механічні властивості поверхні заготовки, тому покращується опір втомі заготовки, зчеплення між це і покриття збільшується, довговічність покриття продовжується, а також це корисно для вирівнювання та декорування покриття.

III волочіння дроту
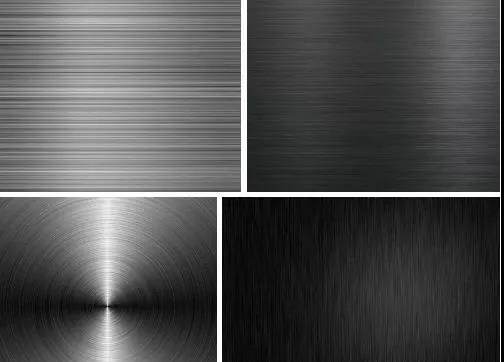
Це метод обробки поверхні, який утворює лінії на поверхні заготовок шляхом шліфування продуктів для досягнення декоративних ефектів. Відповідно до різних візерунків після малювання, його можна розділити на: прямий малюнок, нерегулярний малюнок, брижі та спіральний малюнок. Поверхневе волочіння дроту — це метод обробки поверхні, який утворює лінії на поверхні заготовок шляхом шліфування продуктів для досягнення декоративних ефектів. Завдяки своїй здатності відображати текстуру металевих матеріалів, поверхнева волочіння дроту набула все більшої популярності та широкого застосування серед користувачів.
4, анодування
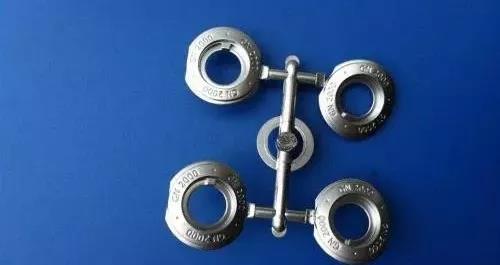
Процес електролітичного окислення, під час якого поверхня алюмінію та алюмінієвих сплавів зазвичай перетворюється на шар оксидної плівки, що має захисні, декоративні та інші функціональні властивості. Виходячи з цього визначення, анодування алюмінію включає лише процес створення анодованої плівки. Використовуючи в якості анодів компоненти металу або сплаву, шляхом електролізу на їх поверхні формують оксидну плівку. Плівки з оксиду металу змінюють стан і властивості поверхні, такі як забарвлення поверхні, підвищення стійкості до корозії, підвищення зносостійкості та твердості, а також захист металевої поверхні. Наприклад, анодування алюмінію передбачає розміщення алюмінію та його сплавів у відповідних електролітах (таких як сірчана кислота, хромова кислота, щавлева кислота тощо) як аноди та проведення електролізу за певних умов і зовнішнього струму. Анодований алюміній або його сплави окислюються, утворюючи на поверхні тонкий шар оксиду алюмінію товщиною 5-30 мікрон. Тверда анодована оксидна плівка може досягати 25-150 мікрон. Анодований алюміній або його сплави покращують свою твердість і зносостійкість, досягаючи 250-500 кілограмів на квадратний міліметр. Вони мають гарну термостійкість, високу температуру плавлення 2320 К для твердих анодованих оксидних плівок, чудові ізоляційні властивості та стійкість до напруги пробою до 2000 В, що підвищує їх стійкість до корозії ω= 0.03 Соляний спрей NaCl не піддається корозії протягом тисяч годин. Тонка оксидна плівка містить велику кількість мікропор, які можуть адсорбувати різні мастильні матеріали і придатні для виготовлення циліндрів двигуна або інших зносостійких деталей; Мікропори мембрани мають сильну адсорбційну здатність і можуть бути забарвлені в різні красиві та яскраві кольори. Кольорові метали або їх сплави (такі як алюміній, магній та їх сплави) можуть піддаватися анодування, яке широко використовується в механічних частинах, авіаційних і автомобільних компонентах, точних приладах і радіообладнанні, предметах повсякденної необхідності та оздобленні будівель. Взагалі кажучи, анод виготовляється з алюмінію або алюмінієвого сплаву, а катод - зі свинцевої пластини. Алюмінієві та свинцеві пластини поміщають разом у водний розчин, який містить сірчану кислоту, щавлеву кислоту, хромову кислоту тощо, для електролізу з утворенням оксидної плівки на поверхні алюмінієвих та свинцевих пластин. Серед цих кислот найбільшого поширення набуло анодне оксидування з використанням сірчаної кислоти.
хід процесу
Монохромні та градієнтні кольори: полірування/піскоструминна обробка/нанесення → знежирення → анодування → нейтралізація → фарбування → запечатування → сушка
Подвійний колір: ① Полірування/піскоструминна обробка/нанесення → знежирення → екранування → анодування 1 → анодування 2 → ущільнення → сушіння
② Полірування/піскоструминна обробка/нанесення → знежирення → анодування 1 → лазерне гравірування → анодування 2 → ущільнення → сушіння
Технічні характеристики
1. Підвищення сили,
2. Реалізація будь-якого кольору, крім білого.
3. Реалізуйте ущільнення без нікелю, щоб відповідати вимогам без нікелю в таких країнах, як Європа та Сполучені Штати.
5, Електрофорез
Процес поділяється на анодний електрофорез і катодний електрофорез. Якщо частинки покриття негативно заряджені, а заготовка є анодом, частинки покриття будуть осаджувати плівку на заготовці під дією сили електричного поля, що називається анодним електрофорезом; Навпаки, якщо частинки покриття позитивно заряджені, а деталь є катодом, осадження частинок покриття на деталі називається катодним електрофорезом.
Загальний процес анодного електрофорезу виглядає наступним чином: попередня обробка заготовки (знежирення → промивання гарячою водою → видалення іржі → промивання холодною водою → фосфатування → промивання гарячою водою → пасивація) → анодний електрофорез → додаткова обробка заготовки ( промивання чистою водою → сушіння).
1. Видалити масло. Розчин, як правило, є гарячим лужним хімічним розчином для знежирення з температурою 60 градусів (нагрівання парою) і часом приблизно 20 хвилин.
2. Миття гарячою водою. Температура 60 градусів (паровий підігрів), час 2 хвилини.
3. Rust removal. Using H2SO4 or HCl, such as hydrochloric acid rust removal solution, the total acidity of HCl should be ≥ 43 points; Free acidity>41 бал; Додати 1,5% миючого засобу; Прати при кімнатній температурі протягом 10-20 хвилин.
4. Вмитися холодною водою. Змити проточною холодною водою протягом 1 хвилини.
5. Фосфатизація. Використовуючи середньотемпературне фосфатування (фосфатування при 60 градусах протягом 10 хвилин), розчин фосфатування можна використовувати як комерційно доступний готовий продукт.
Вищевказаний процес також можна замінити піскоструминним очищенням → промивання водою.
6. Пасивація. Використовуйте препарати, сумісні з розчином фосфатування (надає виробник, що продає розчин фосфатування), і дайте йому постояти при кімнатній температурі протягом 1-2 хвилин.
7. Анодний електрофорез. Склад електроліту: H08-1 чорна електрофорна фарба, масова частка твердої речовини 9% -12%, масова частка дистильованої води 88% -91%. Напруга: (70 ± 10) В; Час: 2-2.5 хвилин; Температура фарби: 15-35 градусів; Значення pH розчину фарби: 8-8.5. Обов’язково вимикайте живлення, коли заготовка входить або виходить з канавки. У процесі електрофорезу сила струму поступово зменшується в міру потовщення плівки фарби.
8. Змити чистою водою. Промити в проточній холодній воді.
9. Сушка. Випікати в духовці при температурі (165 ± 5) градусів протягом 40-60 хвилин.

VI ПВД
PVD — це абревіатура від Physical Vapor Deposition, яка означає використання технології дугового розряду низької напруги та сильного струму в умовах вакууму. Газовий розряд використовується для випаровування матеріалу мішені та іонізації як речовини, що випаровується, так і газу. Прискорювальний ефект електричного поля використовується для осідання випареної речовини та продуктів її реакції на заготовку. Технологія фізичного осадження з парової фази має простий процес, покращує навколишнє середовище, не забруднює навколишнє середовище, споживає менше матеріалів, утворює рівномірну та щільну плівку та має міцне зчеплення з підкладкою. Ця технологія широко використовується в аерокосмічній галузі, електроніці, оптиці, машинобудуванні, будівництві, легкій промисловості, металургії, матеріалознавстві та інших галузях. Він може підготувати плівкові шари з такими характеристиками, як зносостійкість, стійкість до корозії, декорування, провідність, ізоляція, фотопровідність, п’єзоелектрика, магнетизм, змащування, надпровідність тощо.
7, гальванічне покриття
Гальванопластика — це процес нанесення тонкого шару інших металів або сплавів на певні металеві поверхні за принципом електролізу. Це процес, який використовує електроліз для прикріплення металевої плівки до поверхні металу або інших компонентів матеріалу, таким чином запобігаючи окисленню металу (наприклад, іржі), покращуючи зносостійкість, електропровідність, відбивну здатність, стійкість до корозії (наприклад, мідний купорос) і підвищення естетичності. Зовнішній шар багатьох монет також покритий гальванічним покриттям.
8, Офорт
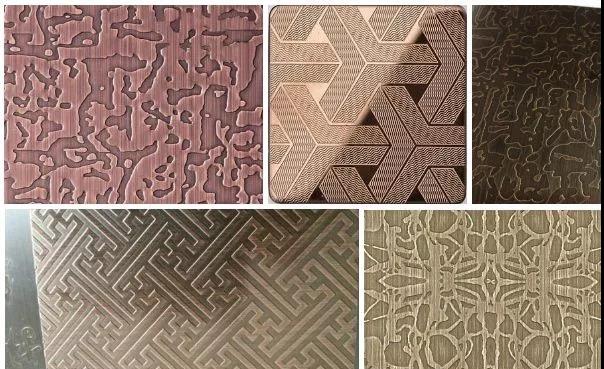
Травлення, яке зазвичай називають травленням, також відоме як фотохімічне травлення, стосується видалення захисної плівки на ділянці, яку потрібно травити, після виготовлення та проявлення пластини експозиції та контакту з хімічним розчином під час травлення для досягнення ефекту корозії розчинення, утворення ефект увігнутого, опуклого або порожнистого.
Потік процесу:
Метод експонування: відповідно до графіків інженер визначатиме розмір підготовки матеріалу, підготовки матеріалу, очищення матеріалу, сушіння, нанесення плівки або покриття, сушіння, експонування, проявлення, сушіння, травлення, видалення плівки та OK
Метод трафаретного друку: різання → очищення пластини (нержавіюча сталь та інші металеві матеріали) → трафаретний друк → травлення → розшарування → OK
9, напилення покриття
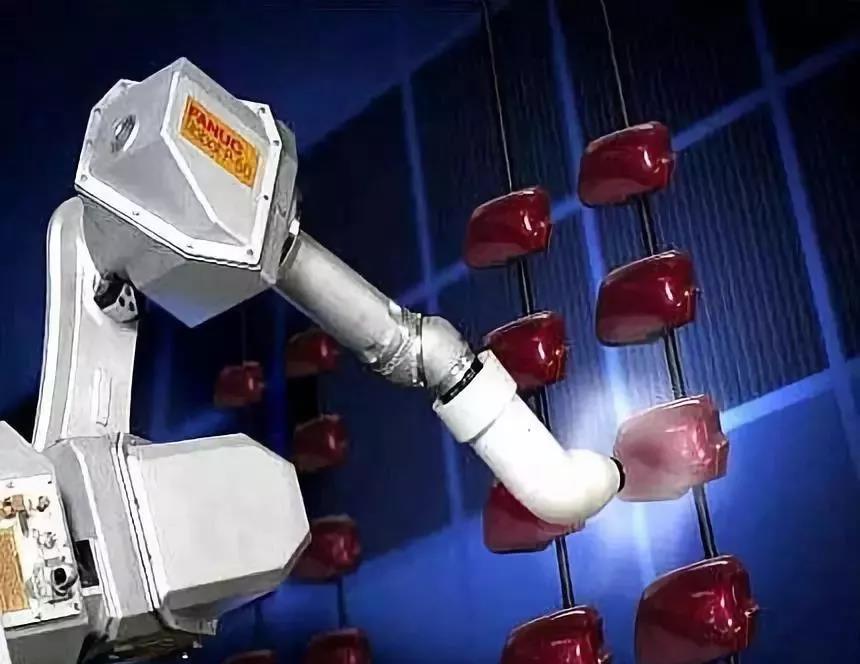
Нанесення покриття розпиленням — це спосіб нанесення покриття, при якому використовується пістолет-розпилювач або дисковий розпилювач за допомогою тиску або відцентрової сили для розсіювання на однорідні дрібні краплі та нанесення їх на поверхню об’єкта з покриттям. Його можна розділити на повітряне розпилення, безповітряне розпилення, електростатичне розпилення та різні похідні методи основних форм розпилення, згаданих вище, наприклад розпилення високого потоку під низьким тиском, термічне розпилення, автоматичне розпилення, багатогрупове розпилення тощо. має високу ефективність виробництва і підходить для ручного керування та промислової автоматизації виробництва. Він широко використовується в апаратних виробах, пластмасах, меблях, військовій промисловості, кораблях та інших галузях. На сьогоднішній день це найпоширеніший метод покриття; Операція розпилення вимагає безпилової майстерні з екологічними вимогами від одного мільйона до ста рівнів. Обладнання для розпилення включає розпилювальний пістолет, приміщення для фарбування розпиленням, приміщення для подачі фарби, піч для затвердіння/сушильну піч, обладнання для транспортування заготовок для розпилення, обладнання для видалення туману та очищення стічних вод, а також обладнання для обробки вихлопних газів. Розпилення високого потоку та низького тиску призводить до низького тиску розпилення та низької швидкості повітряного струменя. Низька робоча швидкість розпилення покриття покращує ситуацію, коли покриття відскакує від поверхні покритого об’єкта. Швидкість фарбування була збільшена з 30% до 40% звичайного повітряного розпилення до 65% до 85%. Розпиліть покриття на шкіряну поверхню за допомогою пістолета-розпилювача або розпилювальної машини зі світлої шкіри.
10, лазерне різьблення
Також відомий як лазерне гравірування або лазерне маркування, це процес обробки поверхні, який використовує оптичні принципи.
Використання сфокусованого лазерного променя високої інтенсивності, випромінюваного лазером у фокусній точці. Ефект маркування полягає в тому, щоб оголити глибокі речовини через випаровування поверхневих речовин, або викликати хімічні та фізичні зміни в поверхневих речовинах за допомогою енергії світла, або спалити деякі речовини за допомогою енергії світла та «вигравірувати» їх, або спалити деякі речовини за допомогою енергії світла та відобразити бажану вигравірувану графіку та текст.


