


Як подолати деформацію? Навички токарної обробки тонкостінних деталей з ЧПК
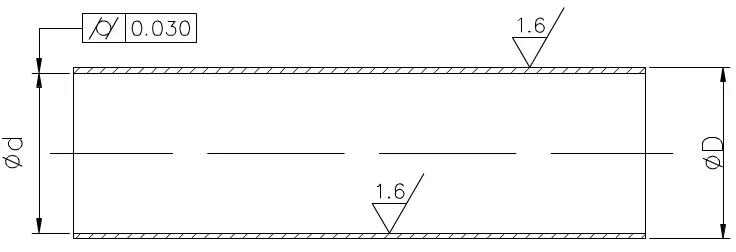
У процесі різання тонкостінні конструкції схильні до деформації під дією сил різання, в результаті чого утворюються еліптичні або перетяжні структури з малими центрами і великими торцями. Крім того, через погану тепловіддачу під час обробки тонкостінні гільзи схильні до термічної деформації, що ускладнює забезпечення якості обробки деталей. Зображені на малюнку деталі не тільки незручно затискати, але й важко обробляти в зоні обробки. Необхідно розробити спеціальну тонкостінну втулку і захисний вал.
Аналіз процесу
Відповідно до технічних вимог, наведених на кресленні, заготовка обробляється з використанням безшовних сталевих труб, а шорсткість поверхні внутрішнього отвору та зовнішньої стінки становить Ra1,6 мкм. Це можна досягти шляхом точіння, але циліндричність внутрішнього отвору становить 0.03 мм, що є високою вимогою для тонкостінних деталей. У масовому виробництві технологічний шлях виглядає приблизно так: різання - термообробка - торець автомобіля - зовнішнє коло автомобіля - внутрішній отвір автомобіля - перевірка якості.
Процес «обробки внутрішнього отвору» є ключем до контролю якості. Важко забезпечити циліндр 0.03 мм, коли йдеться про вирізання внутрішнього отвору, за винятком зовнішнього кола та тонкостінного корпусу.
Ключові технології автомобільних отворів
Ключова технологія точіння отворів полягає у вирішенні проблем жорсткості та видалення стружки інструменту для точіння внутрішніх отворів. Щоб підвищити жорсткість токарного інструменту внутрішнього отвору, необхідно вжити наступних заходів:
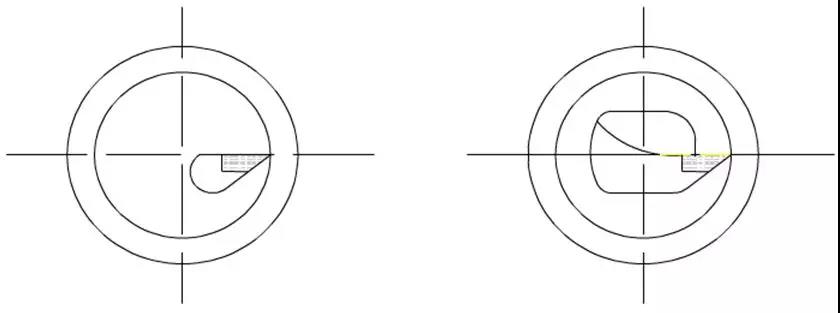
(1) Спробуйте якомога більше збільшити площу поперечного перерізу тримача інструменту. Зазвичай наконечник інструмента для точіння внутрішнього отвору розташований над тримачем інструменту, так що площа поперечного перерізу тримача інструменту становить менше 1/4 площі поперечного перерізу отвору, як показано на малюнку ліворуч. Якщо кінчик інструмента для обертання внутрішнього отвору розташований на центральній лінії тримача інструменту, площа поперечного перерізу тримача інструменту в отворі може бути значно збільшена, як показано на малюнку праворуч.
(2) Подовжена довжина тримача інструменту має бути якомога довшою, ніж 5-8 мм, ніж довжина заготовки, щоб збільшити жорсткість тримача токарного інструменту та зменшити вібрацію під час процесу різання.
Вирішіть проблему видалення стружки
Основним контролем є напрям потоку різання, а інструмент для грубого точіння вимагає, щоб стружка рухалася до поверхні, що оброблюється (передня стружка). Тому використовується токарний інструмент для внутрішнього отвору з позитивним кутом нахилу краю, як показано на наступному малюнку.

При точному точінні необхідно, щоб стружка стікала до центру переднього ряду стружки (видалення стружки від центру отвору). Тому при шліфуванні інструменту слід звертати увагу на напрямок шліфування ріжучої кромки, а спосіб зняття стружки – вперед по похилій дузі. Як показано на малюнку нижче, YA6 використовується як сплав для точних токарних інструментів. В даний час тип М має хорошу міцність на вигин, зносостійкість, ударну в'язкість, а також стійкість до адгезії і температури зі сталлю.
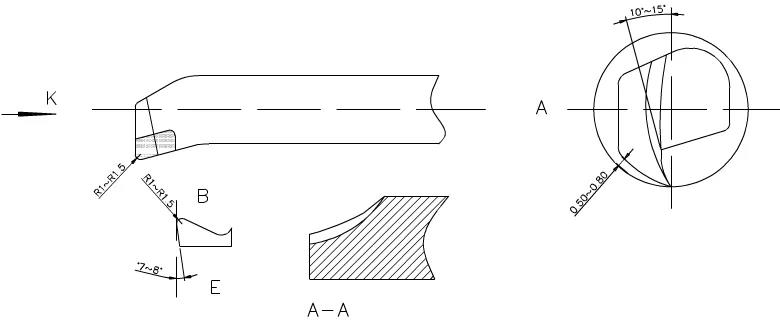
Під час шліфування передній кут округлюється до кута дуги кола 10 градус -15 градус , а задній кут округлюється до відстані 0.5-0. 8 мм від стіни відповідно до дуги обробки (нижня лінія інструменту по дузі за годинниковою стрілкою). Кут ріжучої кромки в напрямку k дорівнює § 0.5-1, а полірована кромка вздовж точки B кромки стружки становить R1-R1,5. Підходить для шліфування вторинного заднього кута до 7 градусів -8 градусів, а точки AA внутрішнього краю E округляються для видалення стружки назовні.
Спосіб обробки
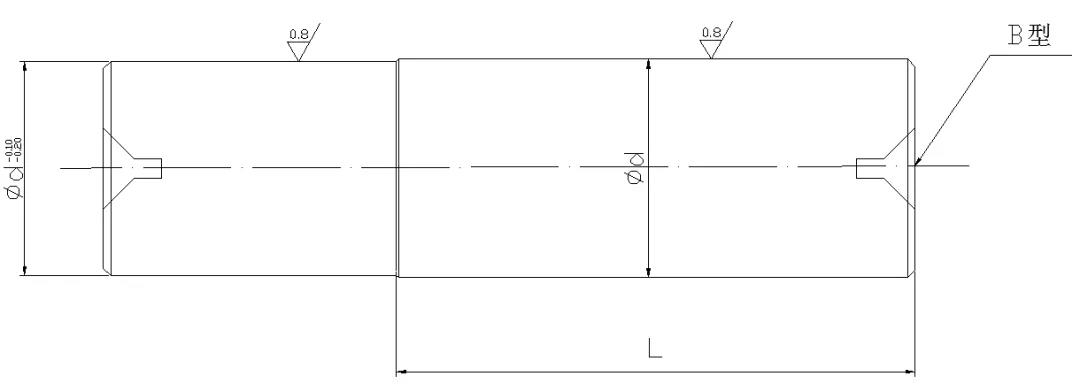
(1) Перед обробкою необхідно зробити захисний вал. Основне призначення кожуха валу — закрити внутрішній отвір тонкостінної гільзи її початкового розміру, зафіксувати її переднім і заднім наконечниками для обробки зовнішнього кола без деформації, а також зберегти якість і точність обробки зовнішнього кола. Отже, обробка захисного валу є відповідальним етапом у процесі обробки тонкостінних оболонок.
45 # вуглецева конструкційна кругла сталь, яка використовується для обробки заготовок кожухів валів; Торець автомобіля оснащений В-подібними верхніми отворами з обох кінців, з грубим зовнішнім колом і запасом 1 мм. Після термічної обробки, відпустки, формування та точної механічної обробки залиште запас 0.2 мм для шліфування. Повторно термічно обробіть подрібнену поверхню з твердістю HRC50, а потім подрібніть її за допомогою зовнішньої циліндричної шліфувальної машини, як показано на наступному малюнку. Точність відповідає вимогам і буде використовуватися після завершення.
(2) Щоб гарантувати, що заготовку можна обробити за один прийом, для заготовки слід залишити позицію затискання та припуск на різання.
(3) Спочатку термічно обробіть грубий зародок і відрегулюйте його до твердості HRC28-30 (у межах діапазону оброблюваності).
(4) Токарний інструмент використовує C620. По-перше, передній наконечник фіксується в положенні конуса шпинделя. Для запобігання деформації заготовки під час затискання тонкостінної втулки додається товста втулка з відкритим контуром, як показано на наступному малюнку.
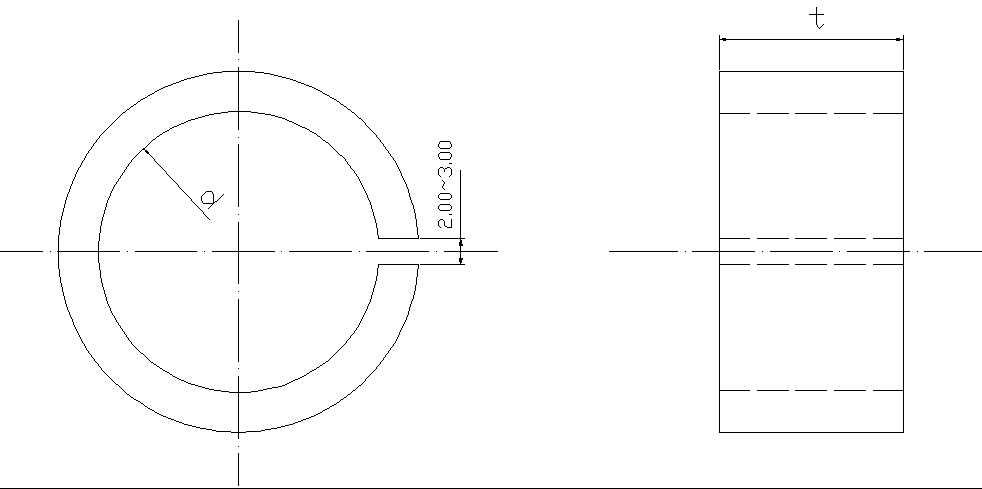
Для підтримки масового виробництва один кінець зовнішнього кола тонкостінного корпусу оброблений до єдиного розміру d, а лінійка t затиснута по осі. Тонкостінний корпус стиснутий для покращення якості внутрішнього отвору автомобіля та збереження розміру. Враховуючи генерацію тепла різання, важко зрозуміти розмір розширення заготовки. Необхідно налити достатню кількість рідини для різання, щоб зменшити термічну деформацію заготовки.
(5) Використовуйте автоматичний центруючий трикулачний патрон, щоб міцно затиснути заготовку, повернути торець і грубо повернути внутрішнє коло. Залиште запас 0.1-0.2 мм для точного точіння та замініть його прецизійним токарним інструментом, щоб обробити необхідний запас різання, щоб відповідати вимогам щодо надмірної посадки та шорсткості захисного валу. Зніміть інструмент для повороту внутрішнього отвору, вставте захисний стрижень у передній наконечник, затисніть його наконечником сідла хвоста відповідно до вимог довжини, замініть інструмент для повороту зовнішнього кола, щоб грубо повернути зовнішнє коло, а потім точно поверніть його, щоб відповідати вимогам вимоги креслення. Після проходження перевірки використовуйте ріжучий ніж, щоб відрізати відповідно до необхідного розміру довжини. Щоб розріз заготовки при її зламі був рівним, ріжучу кромку слід косо сточувати, щоб торець заготовки був плоским; Дрібно відшліфована ділянка захисного валу – вирізати і залишати зазори. Захисний вал дрібно відшліфований для зменшення деформації заготовки, запобігання вібрації та запобігання падінню та зіткненню під час різання.
Висновок
Зазначені вище способи обробки тонкостінних оболонок дозволили вирішити проблему деформації або похибок розмірів і форми, які не відповідають вимогам. Практика довела, що ефективність обробки висока, вона проста в експлуатації, підходить для обробки більш довгих тонкостінних деталей. Розміри легко контролювати, і досягається вторинне завершення. Серійне виробництво також більш практично.


