


Як впоратися з частою вібрацією під час розточування глибоких порожнин і збільшенням кількості бракованих заготовок?
Розточування глибоких отворів завжди було складною проблемою механічної обробки та обробки форм. Раніше однокласник стикався з обробкою отворів 48 на гумовій трубці × 215 мм, я сподіваюся записати ями, які він перетнув, і надати вам певну допомогу та довідку.
1, Аналіз креслень деталей і планування процесу
Аналіз креслення деталей
Частина форми для гумового шланга, показана на малюнку 1, має 4 діаметри 48 × Отвір глибиною 215 мм потрібно обробити. Зовнішні розміри 420 × двісті сімдесят × 250 мм, з 4 пазами зверху, знизу, зліва та справа. Поверхня отвору має сходинки, а з обох боків є похилі площини як поверхня підгонки рядів.
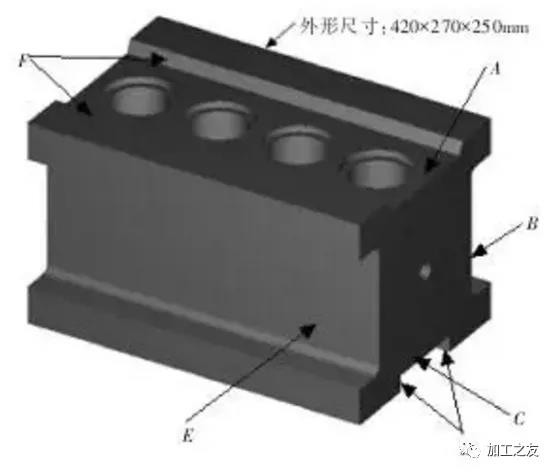 Малюнок 1 Деталі прес-форми з гумової трубки
Розміри деталі наведені на малюнку. Вимога процесу для цієї деталі полягає в тому, щоб конусність отвору не перевищувала {{0}}.1 мм, а значення шорсткості поверхні становило Ra3,2 мкм. Допуск розміру відстані між отворами не може перевищувати 0.{03 мм, а перпендикулярність становить 0.03 мм. Продуктом цієї форми є скляний шланг із товщиною стінки лише 0,8 мм. Замовник просить не приймати товщину, що перевищує 0,8 мм. Можна сказати, що чим тонше, тим краще, щоб заощадити кошти.
Тоді я справді не мав впевненості в такій складній частині. Хоча наш підрозділ відповідав лише за обробку глибоких отворів, інші клієнти могли співпрацювати з обробкою. Після кількох спроб був розроблений простий і розумний план обробки.
Планування процесу
Проста послідовність обробки перед розточуванням деталей
Після повернення готового матеріалу фрезерний верстат спочатку обробляє позиції канавок з обох сторін, як показано на малюнку 1, де B і E спочатку надають шорсткість, а потім уточнюють, доки не буде досягнуто потрібного числа.
Ступінь на передній стороні обробки грубий, із запасом 0,5 мм з одного боку, як показано на малюнку 1 у точках A та F.
Ступінь на нижній поверхні обробки має бути шорстким із запасом 0,5 мм з одного боку, як показано в положеннях C і D.
Потім знову встановіть калібрувальний стіл затискача, відцентруйте його з усіх чотирьох сторін, просвердліть центр для позиціонування та використовуйте свердла діаметром 10 мм, 24 мм і 35 мм, щоб обробити його поетапно. Нарешті скористайтеся свердлом діаметром 44 мм, щоб просвердлити його та зробити шорстким.
Після завершення пришліфуйте до поверхні та дна великої водяної шліфувальної машини, як показано на малюнку 2, і переконайтеся, що паралельність становить 0.03 мм.
Як показано на малюнку 1, припуск на точну обробку 0.3 мм зарезервовано для шліфування сторін B і E.
Посилання на затиск і позиціонування деталей
Заготівлю закріплюють безпосередньо на робочому столі з ЧПК із чотирма ніжками форми, які міцно закріплюють і калібрують із похибкою, що контролюється в межах 0,03 мм.
2, ЧПУ обробки деталей
Аналіз креслення деталей
Саморобний свердлильний інструмент: спочатку виготовте свердлильний тримач, як показано на малюнку 3, виготовлений із матеріалу 837H. Спочатку зробіть його шорстким, залиште поле 0,5 мм, термічно обробіть його, а потім використовуйте зовнішню циліндричну шліфувальну машину для обробки, зосереджуючись на забезпеченні коаксіальності. Придбайте стандартні деталі для маленьких тримачів ножів зі вставками леза 10 × 10 мм, легко замінити лезо, гарантуючи розмір.
Кут нахилу вбудованого тримача малого ножа становить 20 градуси, і він обробляється різанням дроту з трохи тугою посадкою. Просвердліть отвори на тримачі свердлильних інструментів за допомогою шестигранних гвинтів M6mm і зафіксуйте маленький тримач інструментів шестигранними гвинтами. Стандартний маленький тримач для ножів оснащений лезами з твердого сплаву, з основним кутом відхилення 30 градусів і кутом зазору 15 градусів на задній поверхні леза. Кінчик леза має кут R0,3~R0,4 мм, а контактна поверхня мінімізована, наскільки це можливо, для запобігання вібрації.

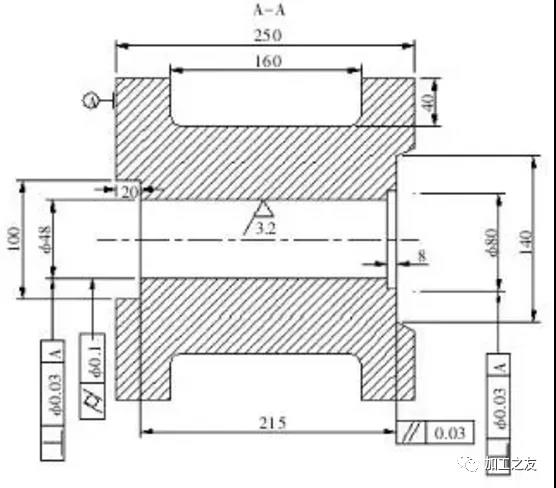 Малюнок 2 Діаграма розмірів деталей
Визначення плану обробки
Схема обробки отворів 1
Використання швидкого різання дроту є найбільш прямим і простим методом, без необхідності грубого різання. Однак через занадто глибокий розмір, який становить 215 мм, важко вирішити проблему охолодження та промивання під час обробки, а також легко зламати дріт, що призводить до того, що значення шорсткості поверхні не відповідають вимогам.
Схема обробки отвору 2
Використовуючи повільне різання дроту, через глибину отвору дріт легко зламати, але вартість обробки для кожного отвору становить близько 1945 юанів, а загальна вартість різання дроту для форми становить майже 7700 юанів, далеко перевищення розрахунку вартості замовника.
Схема обробки отворів 3
Зовнішня фрезерна обробка з ЧПУ, використання подовженого різця для завантаження ріжучих частинок із круглого або алмазного сплаву, обробка з глибоким шаруванням. Через велику площу контакту звук під час обробки кожної подачі та відступу є дуже гучним і різким, що призводить до низької шорсткості поверхні та точності розмірів. Посередині також іноді трапляються перевернуті канавки, а шорсткість неможливо контролювати, що далеко не відповідає стандарту.
Схема обробки отворів 4
Розточувальна обробка з ЧПУ виконується за допомогою моделі 850B, яка підходить для звичайних верстатів. Висота осі Z цієї моделі становить 500 мм, що відповідає вимогам обробки тримача розточувального інструменту 230 і глибиною отвору в заготовці 250 мм. Час обробки кожного отвору становить лише 2 години з високою точністю обробки. Значення шорсткості поверхні та точність розмірів відповідають вимогам креслення. Шляхом порівняння вартості, точності обробки і складності обробки вибирається схема обробки отворів за схемою 4.
Процес розточування з ЧПУ
Вирівнювання затискачів
На верстаті затягніть чотири кути заготовки та вирівняйте паралельне положення та рівність заготовки. Якщо він перевищує {{0}},03 мм, переточіть верхню та нижню частини заготовки, інакше важко забезпечити вертикальність отвору. Допуск калібрувальної таблиці повинен контролюватися в межах 0,02 мм, з 4 гранями, розділеними на центри. Другу сходинку слід використовувати як нульову поверхню для обробки осі Z, і має бути якомога більше місця для підйому інструменту.
Тримач бурового інструменту
Для першої грубої обробки використовуйте вимірювальну картку, щоб виміряти розмір розточувального леза, який перевищує розмір великого тримача інструменту. Зарезервуйте близько {{0}},5 мм з одного боку для грубої обробки, щоб полегшити напівточну обробку. Основний кут відхилення розточувального леза становить 30 градуси, кут зазору задньої поверхні леза становить 15 градусів, а округлений кут кінчика леза становить R0,3~R0,4 мм. Намагайтеся максимально зменшити контактну поверхню та напругу, щоб вібрація не викликала інверсію. Поверхня розточувального вістря на заготовці дорівнює нулю.
Нудна програма
Формат інструкції G76X_ Y_ Z_ R_ Q_ P_ F_;, G76 є точністю розточувальна інструкція з координатами отворів X/Y/Z. P являє собою паузу в нижній частині отвору, а Q являє собою зсув паузи після обробки інструменту. Піднімаючи інструмент, важливо не подряпати оброблену сторону.
Налаштування параметрів грубої обробки
Швидкість S становить 120 об/хв, подача F — 80 мм/хв, розмір різання — 1,0 мм, а мастило — охолоджувач. Текучість масла має бути хорошою, а система охолодження має бути забезпечена.
Налаштування параметрів напівточної обробки
Після грубої обробки виконайте підрахунок карток і перевірку. Розмір глибокого внутрішнього отвору можна виміряти за допомогою внутрішнього калібру, який зазвичай має певний ступінь конусності. Швидкість S становить 110 об/хв, подача F — 70 мм/хв, а розмір різання — 0,6 мм. Олива є охолоджуючою рідиною, і плинність мастила має бути хорошою. Охолодження на місці для забезпечення шорсткості точної обробки.
Налаштування параметрів прецизійної обробки
Обробіть кожен отвір новим лезом зі швидкістю S 100 обертів на хвилину та швидкістю 60 мм на хвилину. Виміряйте положення леза мікрометром і зафіксуйте малий тримач для обробки. Спробуйте спочатку свердлити, оскільки на верхній поверхні заготовки є крок 15 мм, поки розмір не відповідатиме вимогам креслення.
3, Програмування
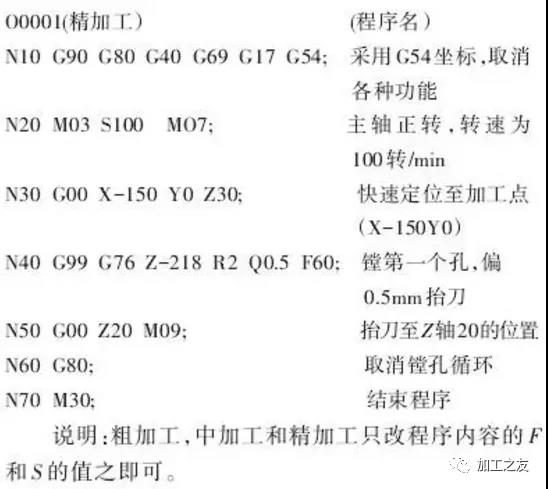
Пояснення: Груба обробка, проміжна обробка та точна обробка потребують лише зміни значень F і S у вмісті програми.
Цей план обробки зазнав кількох удосконалень на місці, починаючи з плану обробки фрезерування. Під час процесу інструмент потрібно кілька разів піднімати, щоб замінити ріжучі частинки. Час обробки для кожного отвору становить близько 4 годин, а значення шорсткості обробленого отвору є дуже головним болем для клієнтів. Як наслідок, машині потрібен день, щоб зберегти полірування отвору в прес-формі в другому процесі, а округлість полірованого круглого отвору все ще є некваліфікованою.
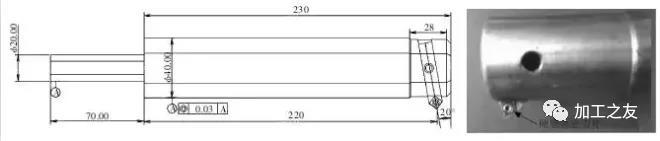
Малюнок 3 Тримач бурового інструменту
Використання розточувальної обробки в основному передбачає встановлення двох параметрів подачі та швидкості. Нормальний розрахунок швидкості подачі становить Vc=π DN/1000. Після багаторазової обробки на місці та безперервного вдосконалення кінцевий підсумок полягає в тому, що швидкість точної обробки S становить 100 об/хв, а подача F становить 60 мм/хв. Незважаючи на те, що результати прості та вимагають багато зусиль, зроблено висновок, що проміжна/напівточна обробка та точна обробка можуть бути виконані по одному разу, а загальний час обробки для кожного отвору становить 2 години. Значення циліндричності та шорсткості відповідають стандартів, скорочуючи час вторинної обробки клієнта, справді покращуючи ефективність виробництва та отримуючи похвалу від клієнта.
Хоча цей остаточний розточувальний план обробки простий, процес справді нелегкий. Без будь-яких деталей ефект від обробки може бути різним. Найбільше занепокоєння щодо розточування глибоких отворів викликає вібрація під час процесу обробки, яка може спричинити надмірне зусилля та призвести до зворотних пряжок, і заготовка буде списана. Тому, з точки зору вибору леза, запобіжних заходів та інших налаштувань параметрів обробки, ми сподіваємося надати деякі довідкові та профілактичні заходи.


